


Intelligente Maschinen können im Zusammenspiel mit zielgerichteter Sensorik schwankende polymere Stoffströme beherrschbar machen. Ihr Nutzen lässt sich noch steigern, wenn relevante Qualitätsdaten die Übergänge zwischen Waschen, Extrusion und Verarbeitung begleiten.
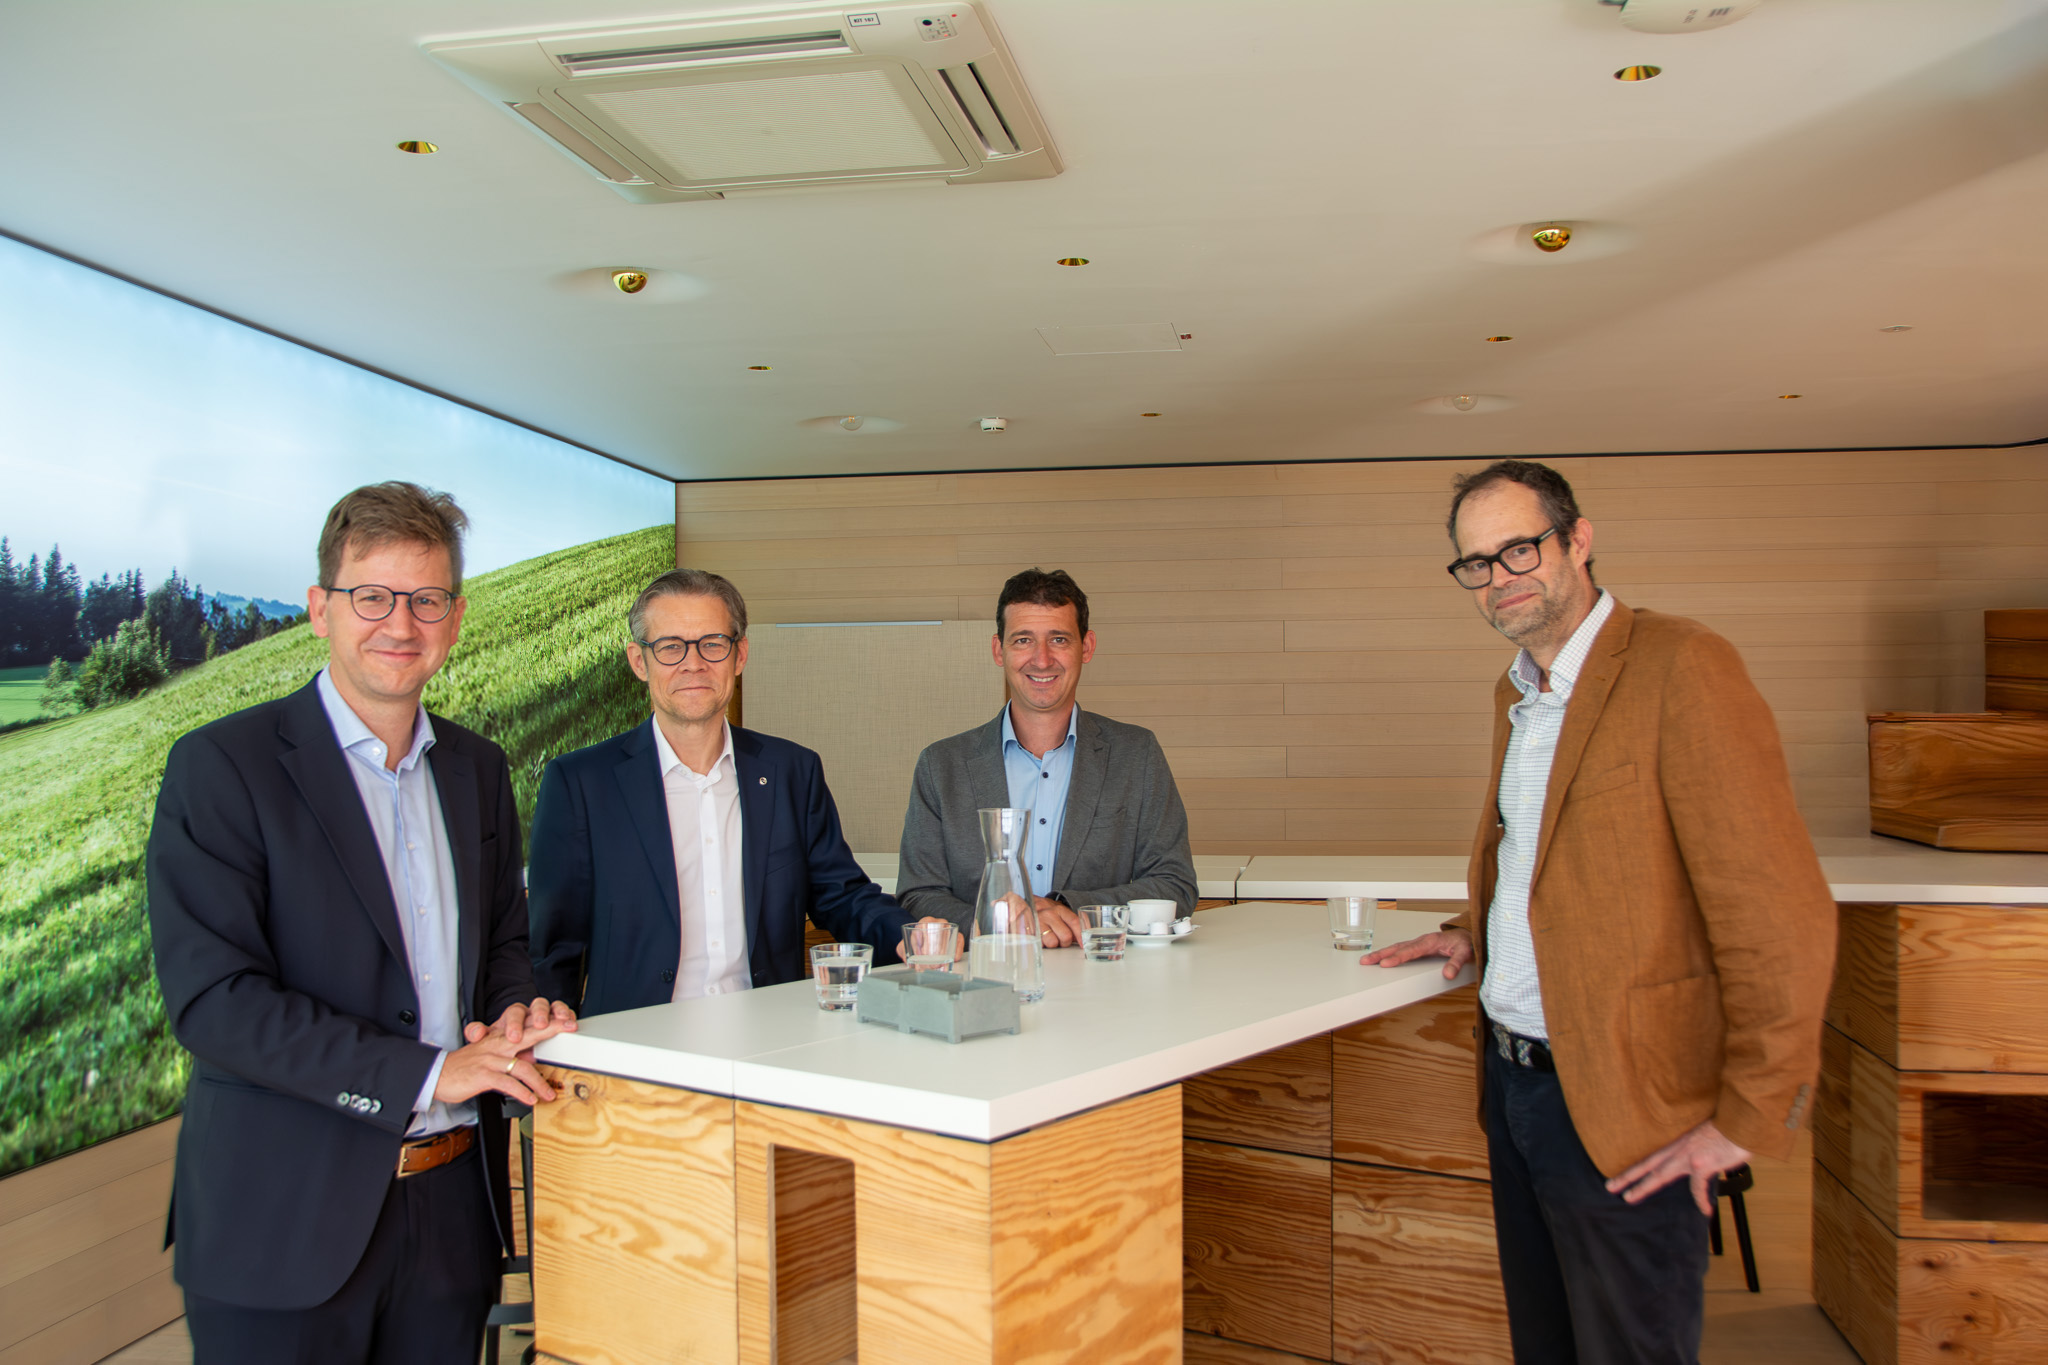
Bei EREMA in Ansfelden diskutierten im Spätsommer Dr. Johannes Kilian, Leiter Prozess- und Anwendungstechnik bei ENGEL, Markus Huber-Lindinger, Geschäftsführer bei EREMA, und Georg Krenn, Geschäftsführer bei Lindner Washtech, über die Rolle der Digitalisierung für die Erzeugung stabiler Rezyklatqualitäten und die Voraussetzungen konstanter Ergebnisse bei ihrer Verarbeitung.
„Die Spritzgussmaschine weiß nicht einmal, ob es ein Polyamid oder ein Polypropylen ist“, sagt Dr. Johannes Kilian von ENGEL. Sie arbeitet allein mit den Parametern, die ihr vorgegeben werden. Die zugespitzte Feststellung beschreibt eine zentrale Schwachstelle der Kunststoffverarbeitung: In den einzelnen Prozessstufen lassen sich viele Daten erheben, doch der nachfolgende Schritt erhält häufig nur das Material – nicht dessen Vorgeschichte.

Markus Huber-Lindinger, Geschäftsführer bei EREMA, erläutert die Bedeutung durchgängiger Daten für stabile und steuerbare Recyclingprozesse. Foto: EREMA
Der gemeinsame Befund: Gleichbleibende Rezyklat- und Bauteilqualität lässt sich nicht durch eine einzelne Anlage sicherstellen. Sie entsteht im Zusammenspiel von Stoffstrom, Zerkleinerung, Sortierung, Waschen, Extrusion, Granulierung und Verarbeitung. Die dafür nötige Datenkette weist jedoch noch Lücken auf.
Aus einzelnen Maschinen wird eine Prozesskette
Digitalisierung umfasst in diesem Zusammenhang weit mehr als die Automatisierung einer Anlage. Kilian zählt dazu die Abbildung von Geschäftsprozessen, das Sammeln und Auswerten von Daten, künstliche Intelligenz sowie den Datentransfer zwischen Maschinen und Unternehmen. Nicht jedes Werk oder jedes Produkt benötigt dieselben Instrumente; ein digitaler Produktpass ist nicht unbedingt in jeder Anwendung erforderlich. Moderne Produktionen funktionieren auch ohne sie. Recyclingkreisläufe können jedoch profitieren, wenn diese Informationen passgenau vorliegen.
Im Kunststoffrecycling sagt der Blick auf den einzelnen Prozessschritt besonders wenig aus. Die Kette beginnt nach Ansicht der Gesprächspartner bereits bei der Abholung des Materials beim Verbraucher. Herkunft, Sammelsystem und Sortierung prägen den Stoffstrom, bevor er einen Schredder oder eine Waschanlage erreicht. Danach folgen Trocknung, Extrusion, Filtration und Granulierung; am Ende stehen beispielsweise Folienextrusion oder Spritzguss. Jeder Abschnitt kann Schwankungen verstärken, reduzieren oder neue Verunreinigungen eintragen.

Qualität lässt sich nicht am Ende hineinregeln
Der Ausgangspunkt ist das Eingangsmaterial. Post-Consumer-Abfälle unterscheiden sich nach Herkunft, Zusammensetzung, Verschmutzung und Vorbehandlung. Diese Schwankungen setzen sich durch die Prozesskette fort. Selbst leistungsfähige Maschinen können einen ungeeigneten Stoffstrom nicht beliebig aufwerten. Für Krenn beginnt Digitalisierung deshalb beim Stoffstrommanagement und nicht erst an der Steuerung des Extruders. Die Grenzen der Technik bringt er so auf den Punkt: „Die Materialqualität hat einen deutlichen Einfluss auf das Ergebnis der gesamten nachgelagerten Kette. Die Grundeigenschaften eines Stoffstroms sind gegeben, hier kommt selbst die beste Maschine an ihre Grenzen.“
„Die Materialqualität hat einen deutlichen Einfluss auf das Ergebnis der gesamten nachgelagerten Kette. Die Grundeigenschaften eines Stoffstroms sind gegeben, hier kommt selbst die beste Maschine an ihre Grenzen“
Georg Krenn, Lindner Washtech
Deshalb beginnt Qualitätsmanagement nicht erst am Extruder oder in der Spritzgießmaschine. Schon bei Sammlung, Sortierung und Aufbereitung müsste jeweils nachvollziehbar sein, aus welcher Quelle eine Charge stammt und welchen Bedingungen das Material ausgesetzt war. Für den Verarbeiter sind unter anderem Zusammensetzung, Fließverhalten, Farbe, Feuchte, Verunreinigungen und mögliche Materialschädigungen relevant. Das Ziel ist nicht, jede Schwankung aus dem Abfallstrom zu entfernen. Die Anlage muss vielmehr erkennen können, womit sie gerade arbeitet, und den Prozess innerhalb der technisch zulässigen Grenzen anpassen.
Die dafür erforderliche Rückverfolgung setzt früher an, als es die übliche Betrachtung einer Recyclinganlage vermuten lässt. Huber-Lindinger zieht die Linie von der Abholung beim Verbraucher bis zum neuen Produkt: Woher stammt das Material, wie wurde es gesammelt, welche Sortier- und Waschschritte hat es durchlaufen und auf welchem Extruder wurde es wie verarbeitet? Fehlt eine durchgängige Identität der Charge, lassen sich Informationen aus den einzelnen Prozessschritten oft nicht mehr lückenlos zusammenführen.
Am Ende der Kette werden die Probleme dann beim Verarbeiter offenbar. Dort stehen Maschinenbauer, Werkzeugbauer und Heißkanalhersteller häufig gemeinsam vor einem fehlerhaften Bauteil. Um die Ursache einzugrenzen, müssten sie wissen, wann sich eine Materialeigenschaft verändert hat.
Es gibt genug Daten
An Maschinendaten mangelt es grundsätzlich nicht. Krenn beschreibt die Lage so: Alle Beteiligten verfügen über Daten, aber nicht über alle Daten, die entlang der Wertschöpfungskette benötigt werden. Die offene Frage lautet daher: Welche Größen beschreiben den Materialzustand präzise genug, dass der nächste Prozess damit arbeiten kann?
Besonders schwierig ist die Übertragung klassischer Labormessungen in einen laufenden Produktionsprozess. Viskosität, Farbe oder Zusammensetzung eines Werkstoffs lassen sich im Labor bestimmen; für eine Regelung an der Maschine kommen die Ergebnisse jedoch häufig zu spät. EREMA erfasst mit QualityOn beispielsweise MVR- und Farbwerte online. Eine Raman-basierte Messung kann zudem die Polymer- und Füllstoffzusammensetzung des Eingangsmaterials bestimmen; sehr dunkle und schwarze Stoffströme sind mit diesem Verfahren allerdings nicht erfassbar.
Noch schwieriger ist es, während des gesamten Wasch- und Aufbereitungsprozesses zu erkennen, ob und in welchem Umfang das Polymer bereits degradiert ist. Laut Huber-Lindinger wären hierfür neue Online-Messgeräte zur Datenermittlung erforderlich, deren Realisierung mit erheblichen technischen Herausforderungen verbunden ist.
Auch die Eigenschaften von Neuware sind nicht vollkommen konstant. Kilian verweist auf Polypropylen unterschiedlicher Chargen oder Produktionsstandorte, das trotz gleicher Werkstoffbezeichnung schwankende Eigenschaften haben kann. Ebendiese Chargenschwankungen führen in der Praxis immer wieder zu Qualitätsproblemen, besonders bei hochkritischen Bauteilen. Bei Rezyklaten mit wechselnden Rohstoffquellen ist diese Aufgabe entsprechend anspruchsvoller.
Qualitätsnachweise müssen während der Produktion entstehen
Für anspruchsvolle Anwendungen reicht es nicht, am Ende lediglich ein Prüfzeugnis zu erstellen. Die Gesprächspartner plädieren für chargen- oder schussbezogene Nachweise oder Prozessdaten, die während der Produktion entstehen und dem Material zugeordnet bleiben. Track-and-Trace-Systeme, mit denen sich Bauteile nachverfolgen lassen, werden künftig eine immer größere Rolle spielen. So ließe sich im Reklamationsfall eingrenzen, ab welchem Zeitpunkt eine Abweichung auftrat und welche Chargen betroffen sind. Nach Einschätzung der Gesprächspartner könnte eine durchgängige Rückverfolgbarkeit die Nachfrage am Markt nach hochwertigen Rezyklaten deutlich beschleunigen. Insbesondere in Lebensmittel-, Hygiene- und sicherheitsrelevanten Anwendungen würde sie die Voraussetzungen schaffen, Rezyklate breiter in anspruchsvollen Einsatzbereichen einzusetzen.
„Garantierte Qualitäten spielen eine immer wichtigere Rolle“, sagt Krenn. Gemeint ist das Zusammenspiel aus Messwert, Prozesszustand und Materialcharge. Bei Stahl sind Abnahmeprüfzeugnisse seit Langem üblich. Für Regranulate fehlt eine vergleichbar durchgängige Praxis vielfach noch. Ein digitaler Produktpass oder ein anderes chargenbezogenes Qualitätsdokument könnten die Informationen weiterreichen – vorausgesetzt, sie werden bereits im Prozess belastbar erfasst und unverwechselbar der Charge zugeordnet.
Der Spritzguss ist robust genug, um gewisse Schwankungen zu verarbeiten oder darauf mit digitalen Produkten zu reagieren, um trotzdem ein hochqualitatives Bauteil zu produzieren. Gerade diese Robustheit verdeckt jedoch, wie wenig die Maschine über das Material weiß. Die eigentliche Formgebung und Abkühlung finden im Werkzeug statt; für den Qualitätsnachweis des Bauteils sind nach Kilian aber auch die vorgelagerten Schritte relevant. Steht beim Verarbeiter ein fehlerhaftes Teil, suchen Maschinenbauer, Werkzeugmacher und Heißkanalhersteller häufig gemeinsam nach der Ursache. Ohne Daten aus den Vorprozessen lässt sich oft nur aufwändig unterscheiden, ob die Abweichung im Material, in der Aufbereitung oder im Spritzgießprozess entstanden ist.
Den entscheidenden Punkt finden
Für die Automobilindustrie ist nicht nur die Fehlerursache wichtig, sondern auch ihr zeitlicher Beginn. Huber-Lindinger spricht vom „Dirt Point“: dem Punkt, ab dem eine Charge von der Spezifikation abweicht. Ist er bekannt, können die betroffenen Mengen eingegrenzt und gezielt gesperrt oder ausgeschleust werden. Fehlt diese Information hingegen, müssen im Reklamationsfall deutlich größere Produktionsmengen vorsorglich überprüft oder gesperrt werden.hnen arbeiten.“
„Wir werden die Schwankungen nicht wegbekommen, aber wir können mit ihnen arbeiten.“
Markus Huber-Lindinger, EREMA
Der blinde Fleck zwischen den Unternehmen
Innerhalb einzelner Maschinen- oder Herstellerplattformen ist die Datenerfassung weit fortgeschritten. wird es an den horizontalen Übergängen der Wertschöpfungskette. Was muss eine Waschanlage dem Extruder mitteilen? Welche verdichteten Informationen benötigt der Spritzgießer? Und wie können diese Daten sicher weitergegeben werden? Nach Einschätzung Kilians gibt es hierfür bislang keine übergreifend etablierte Lösung. Er unterscheidet zwischen vertikalen Plattformen innerhalb eines Hersteller- oder Unternehmenssystems und horizontalen Plattformen über die Prozesskette hinweg.
Die vertikalen Plattformen der Maschinenbauer sammeln Daten aus den eigenen Anlagen, stellen Zustände dar und verdichten Messwerte zu Wartungs-, Leistungs- oder Qualitätsinformationen. Das ist notwendig, weil die Weitergabe von Tausenden Gigabyte Rohdaten kaum Nutzen stiften würde. Für die horizontale Verbindung müssen die Beteiligten dagegen festlegen, welche Aussage den nächsten Betrieb tatsächlich in die Lage versetzt, seinen Prozess anzupassen.
Ein unselektierter Austausch sämtlicher Maschinendaten wäre weder wirtschaftlich noch hilfreich. Speicherung, Übertragung und Auswertung kosten Geld; große Datenmengen schaffen für sich allein noch keinen Nutzen. Benötigt werden stattdessen vereinbarte Qualitätsmerkmale, eindeutige Semantik und Schnittstellen, die genau jene Information transportieren, auf die der nächste Prozess reagieren kann. Der digitale Produktpass könnte dafür ein Träger sein. Er löst jedoch weder die technische Auswahl der Daten noch die Frage, wer auf welche Information zugreifen darf. Kilian formuliert die wirtschaftliche Bedingung ausdrücklich: „Der Austausch von Daten muss einen konkreten Value für den Verarbeiter haben.“
„Der Austausch von Daten muss einen konkreten Value für den Verarbeiter haben .“
Dr. Johannes Kilian, ENGEL
Kilian warnt davor, die Datenkette allein aus regulatorischen Vorgaben heraus zu entwickeln. Die Erfüllung einer Pflicht verursacht zunächst Aufwand. Ein tragfähiges System muss darüber hinaus Ausschuss vermeiden, Anfahrzeiten verkürzen, Reklamationen eingrenzen, die Produktivität erhöhen oder den Einsatz von Recyclingmaterialien erleichtern. Im besten Fall sinken dadurch die Kosten des Bauteils. Nur dann entsteht ein technischer und kommerzieller Vorteil, der Sensorik, Speicherung, Schnittstellen und Pflege rechtfertigt. Anderenfalls schwächt eine gut gemeinte Lösung die Wettbewerbsfähigkeit.
Wie ein erster Schritt aussehen kann, zeigt die Zusammenarbeit von Lindner Washtech und EREMA. Beide Unternehmen haben eine Schnittstelle zwischen Waschsystem und Extruder entwickelt. Durchsatzdaten aus der Preconditioning Unit können dadurch genutzt werden, um den Waschprozess früher an Schwankungen anzupassen. Das Beispiel ist noch keine branchenweite Datenarchitektur, zeigt aber, welchen praktischen Nutzen eine Verbindung benachbarter Prozessstufen haben kann. Krenn beschreibt das Eliminieren oder Standardisieren solcher Schnittstellen als Voraussetzung für eine künftig gemeinsam gedachte Gesamtlinie.
Dass sich technische Konventionen etablieren können, zeigt für Huber-Lindinger der Maschinenbau selbst. Wo früher einheitliche Schnittstellen fehlten, ist OPC UA heute weit verbreitet. Einen ähnlichen Reifeprozess erwartet er für den Austausch von Qualitätsdaten und den Einsatz von KI. Er wird allerdings nur funktionieren, wenn nicht jeder Anbieter erneut eine abgeschlossene Insellösung errichtet.
Nachweisbarkeit kann Rezyklaten einen eigenen Wert geben
Huber-Lindinger sieht in der dokumentierten Herkunft und Qualität nicht nur zusätzlichen Aufwand. Belege dafür, dass ein Material tatsächlich aus einem geeigneten Recyclingprozess stammt machen seine Eigenschaften für den Käufer kalkulierbarer. Seine Erwartung ist, dass nachvollziehbar erzeugte Rezyklate mit stabiler Qualität preislich näher an Neuware heranrücken können. Der Gedanke ist nachvollziehbar: Wer Unsicherheit reduziert und eine definierte Leistung zusichert, verkauft nicht nur Material, sondern auch Prozesssicherheit. Zugleich könnten verlässliche Nachweise falsche oder irreführende Recyclingangaben erschweren.
Hinzu kommt die strategische Bedeutung des Rohstoffs. Mehrfach genutzte Kunststoffe verringern die Abhängigkeit von fossilen Primärressourcen. Dieser Vorteil lässt sich aber nur heben, wenn das Material nicht nach jedem Umlauf in weniger anspruchsvolle Anwendungen abwandert. Für Recycling auf gleichem Qualitätsniveau müssen Zusammensetzung, Alterung und Kontamination über mehrere Zyklen beherrschbar bleiben. Genau dafür wächst der Informationsbedarf.
Krenn verweist dabei auf die europäische Rohstoffsituation. Erdöl ist endlich und Europa in hohem Maß auf Importe angewiesen. Mehrfache Materialnutzung besitzt deshalb auch einen strategischen Wert. Hinzu kommen insbesondere bei Kunststoffverpackungen gesetzliche Vorgaben für den Rezyklatanteil. Sie lassen sich zwar auch durch Anwendungen mit geringeren Anforderungen erfüllen; für eine belastbare Kreislaufwirtschaft ist jedoch Recycling auf möglichst gleicher Qualitätsstufe entscheidender als bloßes Downcycling.
Der Prozess muss dem Material folgen
Schwankende Eigenschaften von Recyclingmaterialien lassen sich nicht vollständig beseitigen. Das realistischere Ziel ist ein Prozess, der Abweichungen erkennt und innerhalb eines zulässigen Fensters darauf reagiert. Das ENGEL-Assistenzsystem iQ weight control vergleicht dazu im Spritzgießzyklus die Druckkurve mit einer Referenz und passt das Einspritzvolumen an veränderte Viskositäten an. Künftig könnten zusätzliche Informationen aus den vorgelagerten Stufen eine solche Regelung früher und gezielter vorbereiten. Kilian schildert iQ weight control als einen Baustein innerhalb der Digitalisierungsstrategie von ENGEL.
Damit verschiebt sich die Logik der Prozessführung. Statt das Material in ein starres Prozessfenster zu zwingen, soll sich die Anlage kontrolliert an den tatsächlichen Stoffstrom anpassen. Das ist vor allem dort relevant, wo Rezyklate in anspruchsvollen Anwendungen landen sollen. Lackreste, Beschichtungen oder Fremdpolymere können die physikalischen Eigenschaften beeinflussen; bei dünnwandigen, sichtbaren oder crashrelevanten Bauteilen sind die Toleranzen entsprechend eng. Werden lackierte, folierte oder beschichtete Bauteile erneut verwertet, muss bekannt sein, wie viel dieser Schichten nach der Aufbereitung noch im Polymer verbleibt und welche Eigenschaften dadurch verändert werden. Krenn fasst den Perspektivwechsel so zusammen: „Der Prozess muss heute mehr dem Material folgen, um auf Qualitätsschwankungen reagieren zu können.“
„Der Prozess muss heute mehr dem Material folgen – früher war das umgekehrt.“
Georg Krenn, Lindner Washtech
Krenn verbindet diese Anpassungsfähigkeit mit Digitalisierung und KI: Das Prozessfenster soll breiter werden, damit Anlagen unterschiedliche Stoffströme kontrolliert verarbeiten können. Huber-Lindinger formuliert das pragmatisch: Die Schwankungen werden bleiben, doch mit besseren Messwerten und Regelungen lässt sich produktiv mit ihnen arbeiten. Heutige Systeme gleichen Abweichungen teilweise bereits autonom aus. Informationen aus den vorhergehenden Prozessstufen würden ihnen erlauben, früher und präziser zu reagieren.
Zwischen Ästhetik und Funktionsgrenze
Nicht jede Abweichung muss technisch beseitigt werden. In der Runde entstand eine grundsätzliche Debatte über die Erwartungen an Kunststoffoberflächen. Ein sichtbar rezyklierter Werkstoff, da war man sich einig, werde eher akzeptiert, wenn die Abweichung bewusst gestaltet und erklärt wird.
Huber-Lindinger nennt graue PET-Getränke-Flaschen als Beispiel für veränderte Sehgewohnheiten. Nach seiner Erinnerung galt das Erscheinungsbild anfangs als Qualitätsmangel, wurde mit der Zeit aber vertraut. Bei jüngeren, an Nachhaltigkeit interessierten Käufern könne eine nachvollziehbare Erklärung die Akzeptanz erhöhen. Huber-Lindinger betont jedoch die Abhängigkeit vom Produkt: Für die Oberfläche eines Fahrzeugs oder einer Kaffeemaschine gelten andere Erwartungen als für eine kurzlebige Getränkeverpackung.
Bosch nennt für das Gehäuse des Kreuzlinienlasers Quigo Green einen Rezyklatanteil von 85 Prozent.Wie Huber-Lindinger ausführt, konnte bei Flaschen für Haushaltsreiniger eines namhaften Herstellers durch die Nutzung von Rezyklat-Flakes einer spezifischen Farbfraktion eine weitere Verpackungsfarbe erfolgreich in einem hochwertigen Kunststoffkreislauf gehalten werden. Dies erweitert die Recyclingfähigkeit und erhöht den Anteil hochwertig wiederverwertbarer Materialströme. Er geht davon aus, dass sichtbare Farbabweichungen und Toleranzen künftig vorwiegend auf spezialisierte Nischenanwendungen beschränkt bleiben werden. Wo die Funktion betroffen ist, gibt es keinerlei gestalterischen Spielraum: Eine Blase kann eine Stretchfolie unbrauchbar machen, und ein crashrelevantes Strukturbauteil muss unabhängig von seiner Recyclinggeschichte ein eng definiertes Eigenschaftsprofil einhalten.
Für Anwendungen mit hohen Oberflächenanforderungen wurden deshalb weitere Verarbeitungskonzepte diskutiert: Lackieren, Folieren, Co-Injection oder Sandwich Moulding mit Rezyklat im Kern und Neuware an der Außenseite sowie das Hinterspritzen von Folien. Solche Lösungen können den Rezyklateinsatz mit hohen ästhetischen Anforderungen an die Bauteiloberfläche in Einklang bringen. Die Anforderungen kommen dabei nicht nur vom Gesetzgeber. OEMs und Käufer setzen eigene Qualitätsmaßstäbe, die der Verarbeiter erfüllen muss.
Für Kilian bleibt dieser Druck ein Innovationstreiber. Anlagen und Bauteile sollen dünner, energieeffizienter und materialärmer werden. Dünnwandspritzguss mit rPET sei dafür ein Beispiel: Eine größere Wandstärke würde die Verarbeitung erleichtern, widerspräche aber dem Ziel des Materialsparens. Lösungen an dieser Grenze entstehen nach seiner Einschätzung nur in gemeinsamen Entwicklungsprojekten von Materialherstellern, Recyclern, Maschinenbauern, Werkzeugbau und Verarbeitern.
KI: Assistenz heute, mehr Autonomie morgen
„Ich unterscheide bei KI immer zwischen Assistenz und Autonomie“, sagt Kilian. Assistenzsysteme unterstützen Beschäftigte bei Suche, Diagnose und Entscheidung. Autonome Systeme greifen dagegen selbstständig in den Prozess ein. Der ENGEL Virtual Assistant EVA nutzt beispielsweise kommerziell verfügbare Sprachmodelle in Verbindung mit maschinenspezifischer Dokumentation. Das eigentliche Differenzierungsmerkmal ist nicht das Basismodell, sondern das Fachwissen, mit dem es in einer kontrollierten Umgebung verknüpft wird.
Für weltweit tätige Maschinenbauer kommt eine praktische Einschränkung hinzu. Krenn berichtet von Kundenstandorten, an denen weder Internetverbindung noch Stromversorgung durchgehend stabil sind. Er sieht deshalb einen Platz für kleinere Sprachmodelle, die direkt auf der Maschine laufen. Sie könnten ausgewähltes Fachwissen lokal bereitstellen, ohne für jede Anfrage eine Cloudverbindung zu benötigen.
Autonomie beginnt dort, wo Systeme selbst in den Prozess eingreifen. Regelungen übernehmen das in Teilaufgaben schon heute. Schwieriger sind mehrstufige Recyclinganlagen mit langen Reaktionszeiten: Eine Veränderung am Anfang der Linie zeigt ihre Wirkung möglicherweise erst deutlich später. ENGEL regelt in einzelnen Anwendungen bereits auf die Bauteilqualität; als Entwicklungsrichtung nennt Kilian mehr Autonomie auf dem Weg zu „Zero Defect“ mit inject AI quality control. Prädiktive Modelle, die den Materialzustand oder eine Qualitätsabweichung voraussagen und darauf reagieren, sind für Kilian ein Gamechanger für die Produktion der Zukunft. Menschenleere Produktionen betrachtet er als langfristige Vision.
„Wenn man Modelle hätte, die Vorhersagen treffen, wäre das ein riesiger Hebel.“
Markus Huber-Lindinger, EREMA
Huber-Lindinger vergleicht die Regelung einer Recyclinganlage mit dem Steuern eines Schiffes: Zwischen Eingriff und sichtbarer Wirkung kann viel Zeit vergehen. Die Bedeutung prädiktiver Modelle beschreibt er entsprechend: „Wenn man Modelle hätte, die Vorhersagen treffen, wäre das ein riesiger Hebel.“ Ein Modell, das den Prozesszustand in 30 Minuten abschätzt, könnte früher gegensteuern als ein Bediener, der erst auf die spätere Abweichung reagiert. Datenbasierte Modelle können komplexere Zusammenhänge abbilden als rein fest parametrierte Regelungen. Eine Verbesserung anhand neuer Prozessdaten setzt jedoch ein kontrolliertes Nachtraining oder eine Rekalibrierung voraus.
Die Bedienung und Optimierung von Sortier-, Wasch-, Recycling- und Spritzgießprozessen erfordert Fachwissen, das vielerorts zunehmend schwer verfügbar ist. Mit steigender Prozesskomplexität wächst die Menge an Informationen, die bewertet werden müssen, was die Bedienung noch herausfordernder macht. Entsprechend ausgelegte KI-gestützte Regelungssysteme können bestimmte Abweichungen in Echtzeit ausgleichen oder frühzeitig auf Entwicklungen hinweisen, die ein Mensch nicht rechtzeitig erkennt. KI ersetzt Erfahrung nicht, sondern verschiebt die Aufgabe: Der Mensch muss Eingriffe bewerten, Grenzen festlegen und in Situationen übernehmen, für die das Modell nicht ausreichend abgesichert ist.
Ob weitere Automatisierung wirtschaftlich bleibt, entscheidet für Huber-Lindinger der Nutzen beim Kunden. Mess- und Regeltechnik kann sich einem Punkt nähern, an dem jede zusätzliche Verbesserung überproportional teuer wird. Eine grundsätzliche technische Grenze sieht er noch nicht erreicht: Solange weniger Ausschuss, höhere Produktivität oder neue Anwendungen den Aufwand rechtfertigen, wird die Entwicklung weitergehen.
Datensicherheit ist elementarer Teil der Prozessentwicklung
Qualitätsdaten können Rückschlüsse auf Rezepturen, Prozessfenster und Anlagenführung zulassen. Wer sie teilt, gibt unter Umständen wertvolles Produktionswissen preis. Hinzu kommt das Risiko manipulierter Datensätze. Eine tragfähige Architektur muss deshalb Zugriffsrechte, Verschlüsselung, Datenintegrität und Austauschbarkeit der technischen Komponenten von Beginn an berücksichtigen. Proprietäre Insellösungen würden das Grundproblem lediglich auf die nächste Ebene verlagern.
Krenn bezeichnet den Verlust solcher Daten ausdrücklich als Geschäftsrisiko, weil damit Entwicklungswissen in falsche Hände geraten kann. Huber-Lindinger ergänzt das Risiko der Manipulation. Die Weitergabe muss daher nicht bedeuten, dass jeder Beteiligte sämtliche Rohdaten einsehen kann. Denkbar sind abgestufte Rechte, kryptografisch abgesicherte Nachweise und aggregierte Qualitätsaussagen, die eine Charge beschreiben, ohne die zugrunde liegende Rezeptur oder Anlagenführung offenzulegen. Branchenweit akzeptierte Regeln dafür stehen nach Aussage der Gesprächspartner allerdings noch aus.
Huber-Lindinger verweist auf kryptografische Ansätze, unter anderem aus dem Software-Kompetenzzentrum Hagenberg. Entscheidend wird ihre Akzeptanz in der Wirtschaft sein. Technisch denkbar sind Ende-zu-Ende-Verschlüsselung, signierte Qualitätsnachweise oder Systeme, bei denen der Empfänger nur eine freigegebene Aussage erhält. Welche Lösung sich durchsetzt, ist nach Einschätzung der Runde noch offen.
Die Zurückhaltung gegenüber extern gespeicherten Maschinendaten hat sich bereits verändert. Huber-Lindinger erinnert an die Diskussion um EREMAs BluPort: 2018 sei noch intensiv darüber gesprochen worden, ob eine Plattform in der Cloud oder beim Kunden betrieben werden müsse. Heute stehe die Cloudfrage weniger grundsätzlich im Raum, weil sichere Systeme Vertrauen aufgebaut hätten. Der nächste Schritt ist schwieriger. Innerhalb des eigenen „Grundstücks“ kontrolliert ein Unternehmen die Plattform; beim Austausch auf der „Straße“ zwischen mehreren Unternehmen müssen Rechte und Verantwortung gemeinsam geregelt werden. Genau das nennt Krenn als Ziel für Nexus. Die von EREMA und Lindner gemeinsam entwickelte digitale Lösung verbindet Waschlinie und Extruder zu einer digital vernetzten Gesamtanlage. Bei gemeinsamen Anlagen der Joint-Venture-Partner ist die Plattform bereits im Einsatz.
Für Unternehmen, die in den Recyclingmarkt eintreten, ist eine solche Absicherung nach Huber-Lindinger unverzichtbar. Im Mittelstand gilt zugleich weiterhin sein Satz: „Menschen kaufen bei Menschen.“ Persönliches Vertrauen bleibt ein Teil des Geschäfts, kann technische Sicherheit aber nicht ersetzen.
Europa kann nur als Ökosystem konkurrieren
Zum Ende des Gesprächs richtet sich der Blick auf China. Die drei Teilnehmer gehen nicht davon aus, dass sich europäische Anbieter auf einem dauerhaften Technologievorsprung ausruhen können. China ist längst nicht mehr nur verlängerte Werkbank, sondern entwickelt eigene Maschinen, Software und Prozesskompetenz.
Huber-Lindinger sieht die europäischen Stärken in der Verbindung von Innovationskraft, Anwendungswissen, Service und digitalen Lösungen. Eine einzelne Maschine lässt sich leichter nachbauen als ein eingespieltes Ökosystem aus Materialwissen, Verfahrenstechnik und Betreuung. Dieser Vorteil ist jedoch nicht dauerhaft gesichert. Er verlangt die Bereitschaft, bestehende Produkte und Geschäftsmodelle ständig zu verändern. Für Krenn zeigt sich der Systemvorteil derzeit in der digitalen Abstimmung zwischen den einzelnen Prozessschritten, wie etwa bei Nexus zwischen Waschlinie und Extruder.
Oberösterreich bietet dafür aus Sicht der Runde günstige Voraussetzungen. Neuwarehersteller, Recycler, Wasch- und Extrusionstechnik, Spritzgießmaschinenbau sowie Forschung liegen räumlich nah beieinander. Die Kooperation von Lindner und EREMA ist ein Beispiel dafür, wie sich Schnittstellen praktisch bearbeiten lassen. Lokale Nähe ersetzt keine Standards, erleichtert aber gemeinsame Versuche und verkürzt Abstimmungswege. Am Ende gelten dennoch die ökonomischen Grundregeln: Digitalisierung und Recyclingtechnik müssen beim Anwender einen bezifferbaren Nutzen erzeugen.
Was aus dem Gespräch bleibt
Das Kunststoffrecycling hat kein allgemeines Datenmengenproblem. Es hat drei konkretere Lücken: Noch lassen sich nicht alle relevanten Materialeigenschaften während der Produktion messen; die vorhandenen Informationen werden an den Unternehmensgrenzen nur eingeschränkt weitergegeben; und der Folgeprozess kann sie häufig noch nicht automatisch in eine veränderte Fahrweise übersetzen. Die Schwankungen des Eingangsmaterials bleiben bestehen. Beherrschbarer werden sie erst, wenn Messwert, Charge und Prozessreaktion zusammengehören.
Für hochwertige Anwendungen kommt ein vierter Punkt hinzu: Der Nachweis muss belastbar genug sein, um Qualitätszusagen zu tragen. Ein Produktpass kann Informationen transportieren, schafft sie aber nicht. Er ist nur so aussagekräftig wie die Messungen und Zuordnungen, die während der Produktion vorgenommen wurden.
Die nächsten Aufgaben
Als Nächstes müssen Recycler, Maschinenbauer und Verarbeiter für jede Übergabe einen begrenzten Satz wirklich benötigter Daten definieren: Welche Eigenschaften sind zu messen, wie werden sie benannt, wie lange bleiben sie einer Charge zugeordnet und welcher Empfänger darf welche Aussage sehen? Parallel dazu müssen Online-Messungen mit Laborwerten abgeglichen und prädiktive Modelle unter realen Stoffstromschwankungen erprobt werden. Erst daraus lässt sich berechnen, an welchen Stellen der zusätzliche Aufwand tatsächlich Ausschuss, Energieverbrauch oder Stillstand senkt.
Die zweite Aufgabe ist organisatorisch: Datenhoheit, Haftung und Schutz von Betriebswissen brauchen Regeln, die von mehreren Herstellern und Prozessstufen akzeptiert werden. Die dritte betrifft den Betrieb. Beschäftigte müssen verstehen, wann sie einer automatischen Empfehlung folgen können und wann Erfahrung wichtiger ist als das Modell.
Der nächste Fortschritt wird deshalb vermutlich nicht an einem weiteren Dashboard zu erkennen sein. Er zeigt sich dann, wenn die nachfolgende Maschine weiß, was die vorherige mit dem Material gemacht hat – und daraus rechtzeitig die richtige Prozessänderung ableitet.
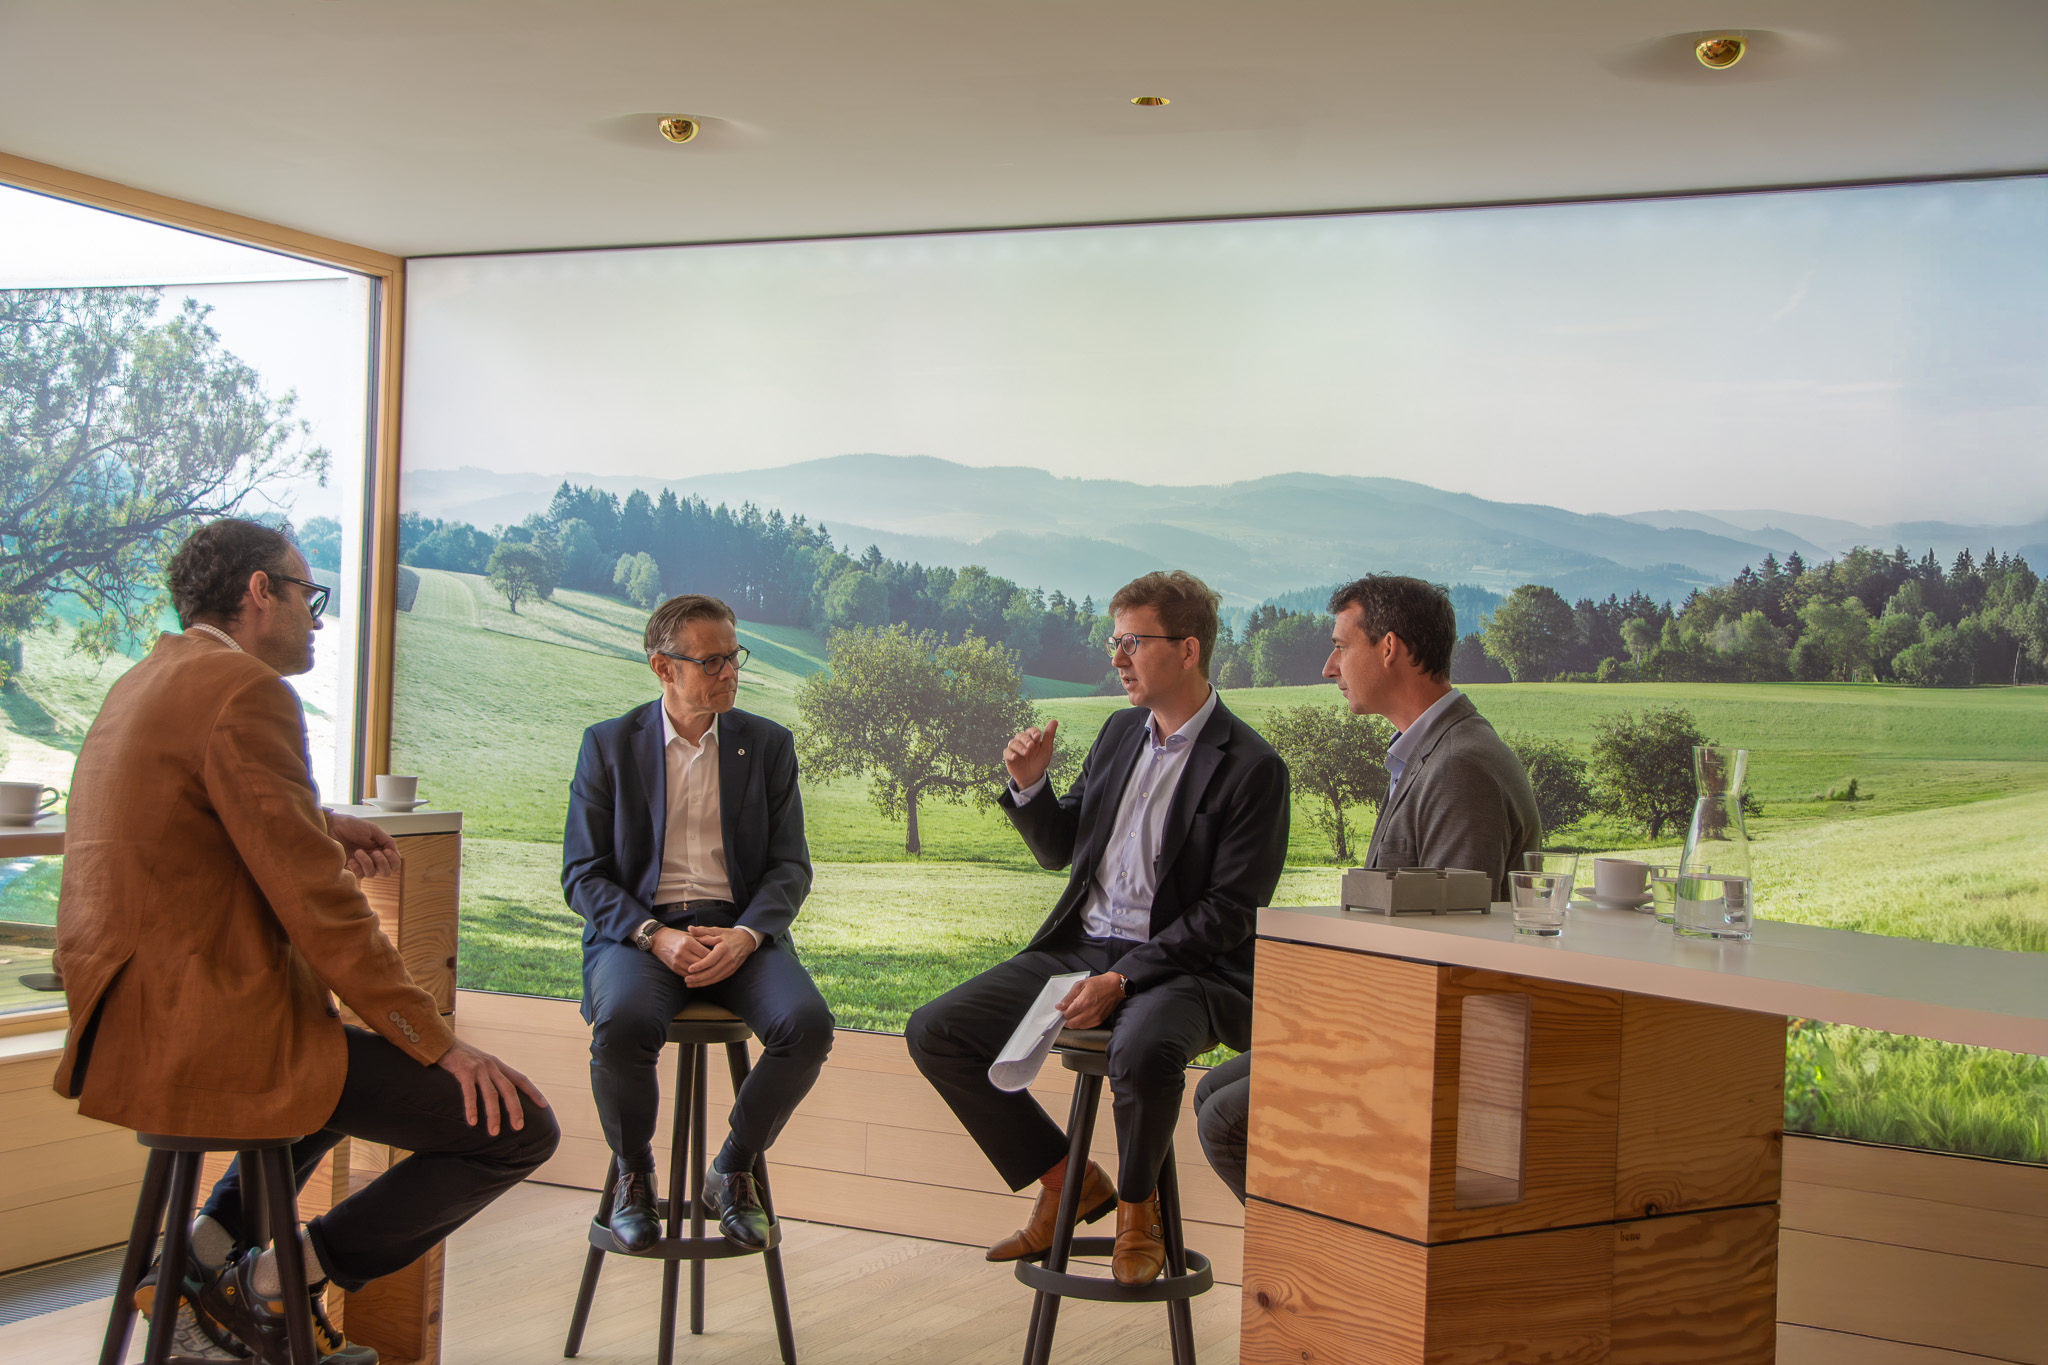
BiId ganz oben: Beim Fachgespräch bei EREMA in Ansfelden (v.l.): Dr. Johannes Kilian, Markus Huber-Lindinger, Georg Krenn und Moderator Philipp Lubos. Foto: EREMA
